Che cosa sta cercando?
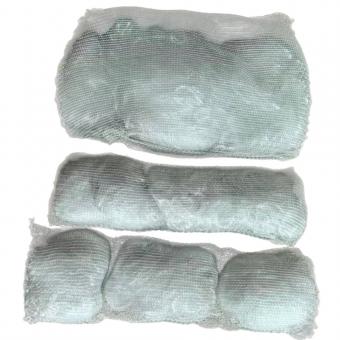
L'imbottitura espandibile per scarichi e il riempimento sfuso sono due modi per inserire una carica di fibra acustica in un silenziatore.Un foglio a rilascio termico trasporta la fibra all'interno dell'assemblaggio in una forma compatta e vincolata. Il riempimento sfuso viene misurato e distribuito durante il riempimento. Il percorso di produzione migliore dipende dall'accesso alla camera, dal controllo della quantità di fibra e da come viene convalidato l'assemblaggio completato.
Per un produttore di scarichi OEM, confrontare l'intero processo di riempimento invece di chiedersi quale materiale sembri più pieno prima che il guscio venga chiuso. Un foglio espandibile ha una condizione di installazione iniziale e una successiva condizione di rilascio. Un processo di riempimento sfuso necessita di un metodo definito per posizionare il materiale in tutta la cavità prevista.
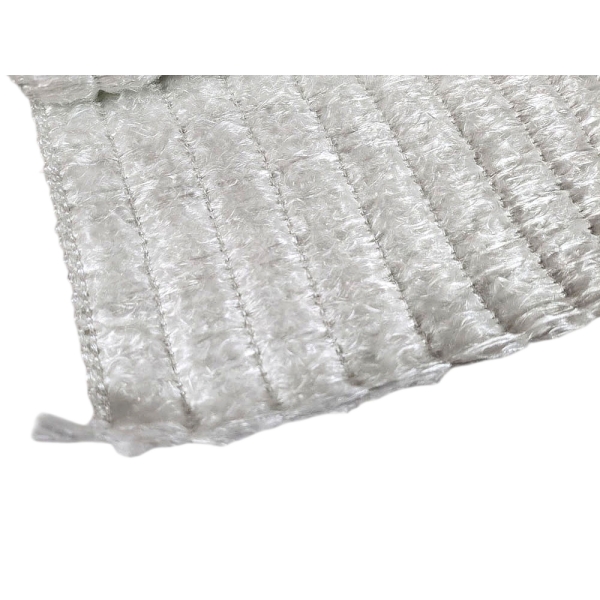
BSTFLEX fornisce il Foglio di imbottitura per silenziatore a deflettore di scarico, realizzato in filato di vetro a filamento continuo, testurizzato e compresso, tenuto insieme da cuciture a basso punto di fusione. Il confronto seguente si concentra sulla selezione di un percorso di riempimento per un programma di silenziatori esistente o nuovo.
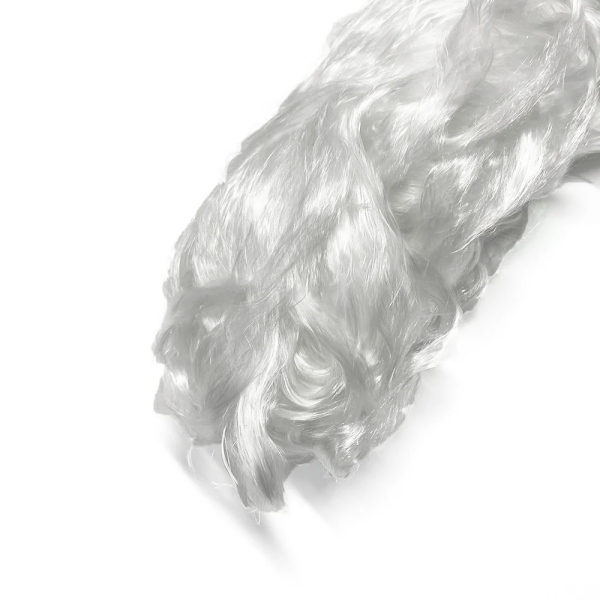
Imbottitura per marmitta a riempimento sfuso non è una specifica completa del materiale. Identificare se il preventivo copre fibra tagliata, materiale a filo continuo preparato o un'altra costruzione definita. Non dare per scontato che tutto ciò che viene fornito senza un foglio cucito abbia la stessa lunghezza di fibra o lo stesso comportamento di manipolazione.
Distinguere inoltre la fibra sfusa fornita dal riempimento diretto basato su attrezzature. Un sistema di riempimento diretto può dosare fili di fibra di vetro da un pacchetto di alimentazione e introdurli attraverso un ugello. Quel processo non è lo stesso del posizionamento manuale della fibra prelevata da un sacchetto.
Per un confronto utile, identificare il foglio proposto e la materia prima esistente, quindi descrivere le operazioni eseguite su ciascuno. Un processo di riempimento a macchina controllato non dovrebbe essere rappresentato da un esempio di riempimento manuale non pesato.
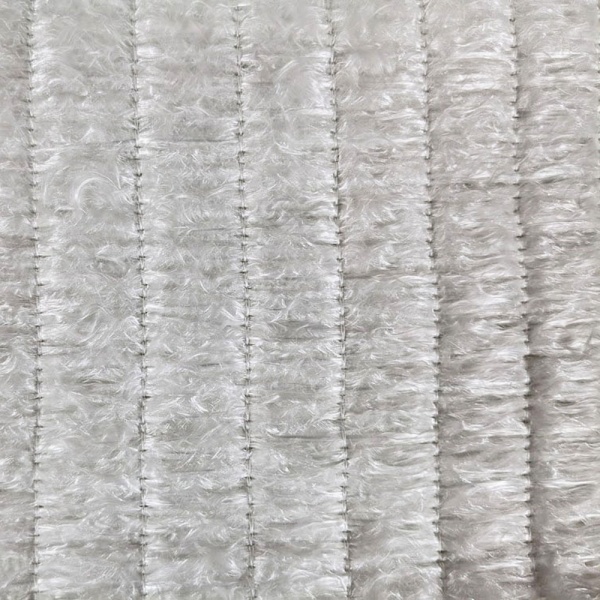
In un foglio di imbottitura espandibile per marmitta, una cucitura temporanea trattiene il filato di vetro voluminoso per la manipolazione. Il riscaldamento iniziale rilascia tale vincolo in modo che la struttura in fibra possa aprirsi all'interno dello spazio ad essa assegnato. Il rilascio modifica la disposizione della fibra; non crea ulteriore fibra di vetro.
Il materiale sfuso viene distribuito durante l'operazione di riempimento. A seconda della costruzione specificata, può anche assestarsi o cambiare durante il servizio, ma il termine riempimento sfuso non identifica il meccanismo deliberato di rilascio termico utilizzato nel foglio cucito.
Ciò crea una differenza pratica nell'ispezione. Il posizionamento del foglio prima del riscaldamento e la distribuzione della fibra dopo il rilascio sono punti di accettazione separati. Un montaggio a freddo riuscito non è la prova che il materiale rilasciato raggiunga ogni parte prevista della camera.
Per il meccanismo stesso, vedere come i fogli di fibra di vetro a rilascio termico riempiono un silenziatore.
| Domanda sul processo | Foglio di imbottitura a rilascio termico | Riempimento di fibra sfuso o diretto |
|---|---|---|
| Cosa entra nell'assemblaggio? | Un pezzo definito di materiale in fibra compatto e vincolato. | Una carica di fibra misurata introdotta tramite il processo manuale o a macchina specificato. |
| Come viene controllata la quantità? | Dalla specifica del materiale, dall'area di taglio utilizzabile e dal peso della fibra concordato. | Tramite pesatura o dosaggio calibrato, con la quantità consegnata verificata. |
| Cosa controlla il posizionamento? | Il layout di taglio, il metodo di avvolgimento o posizionamento e lo spazio di rilascio disponibile. | La sequenza di riempimento, il percorso di accesso, l'attrezzatura e il metodo di distribuzione. |
| Cosa deve essere controllato dopo il riscaldamento? | Rilascio, distribuzione locale, ritenzione e condizioni dell'assemblaggio completo. | Distribuzione, ritenzione e condizioni dell'assemblaggio completo. |
| Cosa non deve essere dato per scontato? | Che l'espansione compensi una carica di fibra insufficiente. | Che una fibra non confezionata richieda automaticamente un processo manuale incontrollato. |
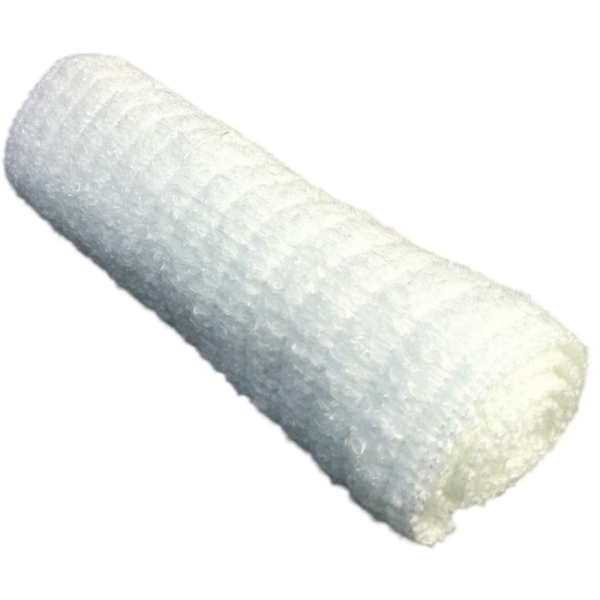
Considerare un foglio espandibile quando la sequenza di produzione consente di posizionare un pezzo tagliato a misura attorno al nucleo prima dell'inserimento. Testare l'assemblaggio compatto attraverso il guscio effettivo, includendo la sezione più stretta, i giunti interni e i raccordi terminali.
Verificare se il foglio rimane in posizione durante l'inserimento e se il metodo di fissaggio selezionato ne consente il rilascio previsto. Registrare qualsiasi rifilatura o riavvolgimento richiesto alla stazione. Queste operazioni rientrano nel confronto dei processi, anche quando il materiale acquistato è descritto come pronto per l'installazione.
Laddove il processo stabilito riempia una camera parzialmente chiusa attraverso una porta o un ugello, esaminare come un foglio entrerebbe nella stessa cavità. Un passaggio all'imballaggio in fogli potrebbe richiedere una sequenza di assemblaggio diversa piuttosto che una semplice sostituzione del materiale.
Mantenere un percorso di riempimento diretto convalidato nel confronto quando l'attrezzatura e la materia prima sono già adatte al prodotto. Esaminare la massa erogata, la distribuzione e i registri di processo prima di decidere se la modifica della forma di fornitura risolva un reale problema di produzione.
Contrassegnare ogni zona sulla sezione trasversale e assegnare la relativa quantità di riempimento e metodo di posizionamento. Non aspettarsi che imbottitura per marmitta autoespandibile in uno scomparto fornisca fibra attraverso una partizione solida in un altro.
Per un guscio ovale o un nucleo disassato, ispezionare separatamente lo spazio ristretto e la tasca più ampia. La prova del foglio dovrebbe stabilire dove si posizionano i pezzi compatti e come si rilasciano. La prova di riempimento sfuso dovrebbe stabilire come la carica raggiunge e rimane in quelle stesse regioni.
Utilizzare la distribuzione osservata per confrontare i processi. Né un guscio irregolare né un grande volume totale della cavità selezionano il metodo di riempimento da soli.
Un confronto tra foglio e riempimento sfuso può modificare involontariamente diverse variabili contemporaneamente: tipo di vetro, costruzione del filamento, quantità di fibra e strati lato nucleo. Registrare tali differenze prima di interpretare un test del suono o una prova di servizio.
Quando l'obiettivo è isolare il processo di riempimento, mantenere il materiale e la quantità di fibra target comparabili ove possibile. Quando il foglio proposto introduce un sistema di fibre diverso, valutarlo come una modifica del design. Il solo peso uguale non stabilisce l'equivalenza.
Allo stesso modo, imbottitura per marmitta a filamento continuo non significa sempre un foglio a rilascio termico. Le fibre continue possono essere fornite in altre forme o utilizzate in processi di avvolgimento e riempimento. Specificare la cucitura e il comportamento di rilascio separatamente dalla descrizione della fibra.
Utilizzare le condizioni operative richieste per approvare il grado della fibra. Un meccanismo di rilascio a bassa temperatura e un requisito di servizio ad alta temperatura descrivono parti diverse della specifica.
Confrontare la fibra acustica secca, non un foglio cucito completo contro una carica di fibra non confezionata senza adeguamento. Stabilire se il peso del foglio quotato includa cuciture temporanee o altri materiali incorporati.
Per il processo di riempimento, distinguere il materiale prelevato dal magazzino dal materiale consegnato nel silenziatore. Registrare separatamente gli sfridi, le perdite di manipolazione e le porzioni inutilizzate. Nessuna di queste quantità dovrebbe essere conteggiata come fibra acustica installata.
Non ridurre la carica di fibra approvata solo perché il foglio sostitutivo si espande. Al contrario, non forzare materiale aggiuntivo in una cavità solo per far sembrare il foglio compatto pieno quanto un assemblaggio riempito sfuso prima del riscaldamento.
Il metodo di calcolo è trattato in dimensionamento del foglio e peso di riempimento per l'imballaggio di scarico espandibile. Utilizzare quella guida per convertire una carica approvata in dimensioni, quindi confermare il layout proposto tramite prova di assemblaggio.
Concordare la procedura di condizionamento con i fornitori di materiale e silenziatore prima di testare un foglio a rilascio termico. Registrare la posizione di misurazione pertinente e le condizioni di esposizione. Un tempo fisso di minimo del motore non è un sostituto universale per una procedura di rilascio specifica del materiale.
Dopo il ciclo prescritto, esaminare se i vincoli previsti si sono rilasciati e se la fibra occupa le regioni assegnate. Utilizzare un campione di ispezione pianificato o un altro metodo di ispezione concordato; non dedurre la distribuzione interna solo dalla temperatura esterna del guscio o dal suono dello scarico.
Controllare qualsiasi nastro, fascetta o legatura aggiunta rispetto alla costruzione approvata. Il loro scopo durante l'assemblaggio non deve entrare in conflitto con il rilascio richiesto. Mantenere la protezione permanente del nucleo e i componenti di ritenzione in posizione a meno che la loro rimozione non faccia parte di una revisione del design approvata.
Per entrambi i percorsi di riempimento, seguire le informazioni sulla sicurezza del materiale e le procedure di manipolazione, ventilazione e test a caldo della struttura.
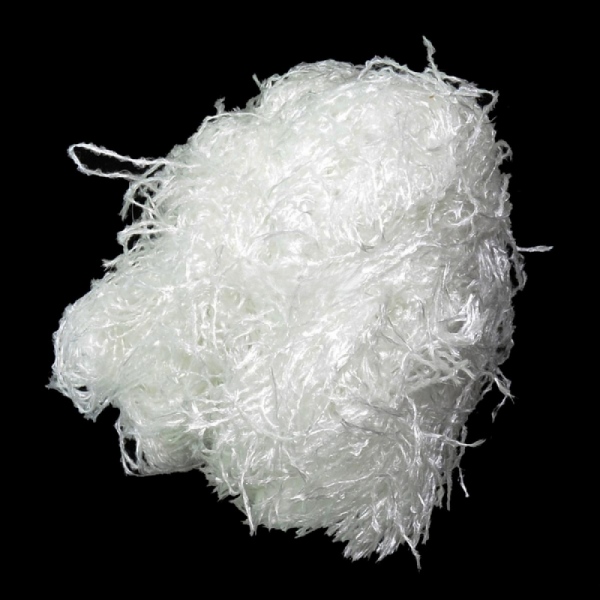
Il seguente registro di prova separa la comodità di produzione dalle prestazioni del silenziatore finito. Stabilire i requisiti di accettazione prima di eseguire i campioni in modo che il formato preferito non venga selezionato solo dall'aspetto.
| Elemento di prova | Registro per entrambi i percorsi | Controllo aggiuntivo del foglio |
|---|---|---|
| Input di materiale | Identificazione della fibra, carica secca e disposizione dello strato circostante. | Specifica della cucitura e base di peso per il componente tagliato. |
| Assemblaggio | Preparazione, posizionamento, tempo di chiusura e rilavorazione richiesta. | Adattamento all'inserimento e stabilità del foglio compatto prima della chiusura. |
| Distribuzione interna | Copertura in ogni zona di imballaggio designata utilizzando un metodo di ispezione concordato. | Distribuzione dopo il ciclo di rilascio prescritto. |
| Risultato acustico | Misurazioni del suono nelle stesse condizioni operative e di test documentate. | Confermare lo stato di condizionamento specificato prima del confronto. |
| Prova di ritenzione e servizio | Migrazione delle fibre osservata, perdita di materiale e condizioni dei componenti dopo il servizio concordato. | Verificare la presenza di rilascio limitato o spazi vuoti persistenti. |
| Ripetibilità della produzione | Variazione nell'insieme di campioni concordato, non solo un singolo assemblaggio riuscito. | Coerenza del layout di taglio, dei vincoli e delle condizioni di rilascio. |
Includere le misurazioni della perdita di pressione laddove il design dello scarico le richieda. Una diversa forma di riempimento non è, di per sé, prova di una contropressione inferiore, di una maggiore durata o della conformità a un requisito di rumorosità dello scarico finito.
Una volta che entrambe le costruzioni soddisfano i requisiti di accettazione, confrontare il loro costo per silenziatore accettato. Includere i costi del materiale acquistato, della resa utilizzabile, della preparazione, del riempimento o avvolgimento, della chiusura, dell'ispezione e delle attrezzature pertinenti.
Per l'imballaggio in fogli, misurare il lavoro necessario per tagliare, pesare e posizionare il pezzo. Per il riempimento diretto, includere il processo effettivo di dosaggio, movimentazione e cambio formato. Utilizzare i dati di produzione osservati piuttosto che presumere che un foglio faccia sempre risparmiare manodopera o che il riempimento sfuso costi sempre meno.
Una fabbrica con diverse varianti di silenziatori può mantenere diversi percorsi di riempimento per prodotti diversi. La decisione non deve necessariamente riguardare un unico formato di materiale per l'intera linea di produzione.
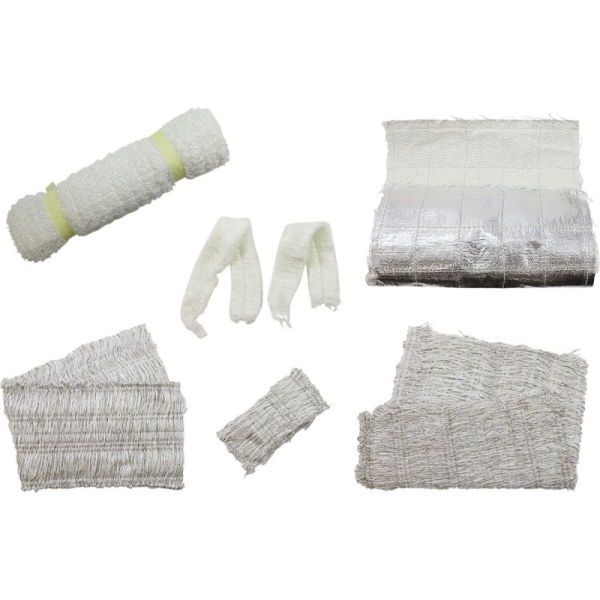
Nessun risultato acustico deriva dal solo formato di fornitura. Confrontare la fibra selezionata, la quantità installata, la distribuzione e il silenziatore completo in condizioni di test coerenti. Il rilascio di calore è una caratteristica del riempimento, non una riduzione garantita dei decibel.
Valutarlo rispetto ai controlli di processo richiesti. Carichi pesati, istruzioni di posizionamento definite o dosaggio basato su attrezzature possono far parte di una specifica di produzione. L'assenza di un foglio non stabilisce una scarsa ripetibilità.
Esaminare prima il materiale esistente, la quantità di riempimento, l'accesso alla camera e i requisiti di condizionamento. L'imbottitura del silenziatore è una descrizione ampia, non una specifica di intercambiabilità. Approvare il foglio proposto nell'assemblaggio effettivo prima di effettuare ordini ripetuti.
Utilizzare solo il metodo di movimentazione e condizionamento approvato per quella costruzione. Pre-espanderlo modifica lo stato di installazione in fase di valutazione e potrebbe eliminare il vantaggio pratico della fornitura di un foglio compatto.
Per una imbottitura per marmitte OEM revisione, fornire la sezione trasversale del silenziatore, le dimensioni interne, la geometria del nucleo e la sequenza di assemblaggio. Includere la specifica attuale della fibra e il peso del riempimento a secco, o identificare tali valori come elementi di sviluppo.
Descrivere il problema che la modifica proposta dovrebbe risolvere: tempo di preparazione, accesso a una cavità irregolare, posizionamento incoerente, perdita di materiale o altro problema misurato. Aggiungere quantità di campioni, domanda di produzione prevista, requisiti di imballaggio e i test di accettazione pianificati.
Per un'opzione di foglio a rilascio termico, iniziare con il foglio di imballaggio per silenziatori in fibra di vetro espandibile BSTFLEX. I disegni e i campioni esistenti possono supportare una revisione tramite il nostro servizio di produzione di imballaggi personalizzati per marmitte.
Altri formati di riempimento e imballaggio per silenziatori di scarico sono disponibili per progetti che necessitano di un percorso di fornitura diverso. L'obiettivo dell'acquisto è un processo di riempimento controllato e convalidato, indipendentemente dal fatto che la fibra entri nel silenziatore come foglio compatto o attraverso un'operazione di riempimento consolidata.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
tel/Whatsapp : 0086-15856303740
e-mail : sales@bstbraidedsleeve.com
Skype : vanesa-cheng