Che cosa sta cercando?
Un pannello di protezione termica in acciaio inossidabile, pur corrispondendo perfettamente al disegno bidimensionale, può necessitare di rilavorazioni dopo la formatura. Una flangia potrebbe risultare troppo alta, un foro potrebbe non avere la sua staffa, oppure un bordo non rifinito potrebbe essere a contatto con i cavi che il pannello dovrebbe proteggere. Questi problemi devono essere individuati nel piano di produzione, prima ancora di procedere al taglio del primo lotto.
Quando si lavora con la lamina di acciaio inossidabile per la protezione termica, è necessario sviluppare contemporaneamente il grezzo, la sequenza di formatura e il trattamento dei bordi. Bisogna qualificare il metodo di taglio sul materiale effettivamente goffrato, verificarne la forma dopo averlo estratto dallo stampo e ispezionare le aree di fissaggio una volta terminato il lavoro.
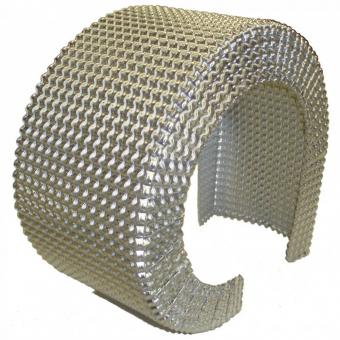
BSTFLEX forniscemateriale di schermatura termica in acciaio inossidabile goffratoPer il taglio, la piegatura, la stampatura e la fabbricazione su misura. La seguente guida si concentra sulla trasformazione di quella lamiera in un componente ripetibile, piuttosto che sul confronto tra l'acciaio inossidabile e altri metalli.
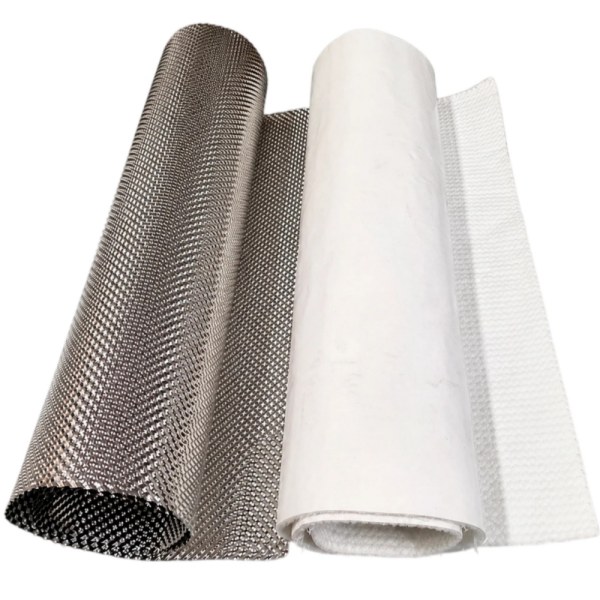
Per la prova di formatura, utilizzare il grado di acciaio inossidabile, le condizioni di fornitura, lo spessore del metallo base e il modello di goffratura specificati. Un ritaglio di dimensioni adeguate è utile per verificare un profilo approssimativo, ma non deve diventare il campione di approvazione per un materiale di produzione diverso.
BSTFLEX elenca 0,1 mm, 0,15 mm e 0,2 mm tra le sue opzioni di lamiere di protezione termica in acciaio inossidabile. Mantenere separato il calibro del metallo di base dall'altezza complessiva del profilo goffrato. Per la decisione sullo spessore vero e proprio, vedereCome scegliere lo spessore per le lamiere di protezione termica in acciaio inossidabile goffrato.
Segnare sul campione di prova il lato previsto per la fonte di calore e l'orientamento del motivo. Utilizzare gli stessi riferimenti quando si confrontano i campioni, in modo che un cambiamento di orientamento non venga scambiato per una variazione della qualità del materiale.
Il profilo visibile di una schermatura installata non corrisponde al suo disegno di taglio piatto. Curve, flange, bordi ripiegati e linguette di montaggio richiedono tutti materiale che potrebbe non essere visibile in una fotografia frontale.
Per uno schermo di scarico curvo, definire il profilo richiesto indipendentemente dalla superficie del tubo. Una dima premuta direttamente contro il tubo non include lo spazio di separazione previsto. Includere la separazione desiderata nel disegno prima di realizzare il grezzo.
Come semplice verifica geometrica, un arco di 180 gradi con un raggio di riferimento di 40 mm ha una lunghezza di circa 125,7 mm. Si tratta del solo arco, non della larghezza del grezzo approvata. Bisogna comunque considerare i bordi di ritorno, le tolleranze di piegatura, le linguette e la rifilatura, e il modello sviluppato deve essere verificato con una prova di formatura.
Per uno schermo con curvatura composta, utilizzare un campione sagomato o un metodo di sviluppo adeguato, anziché presumere che una striscia rettangolare possa riprodurre l'intera superficie. Concordare dove sono ammesse giunture o sezioni separate prima di tagliare il materiale.
Selezionare un processo di taglio in grado di trattenere e tagliare il sottile materiale in acciaio inossidabile specificato senza danni inaccettabili. Per un prototipo, valutare un metodo di cesoiatura per lamiere sottili idoneo. La produzione in serie potrebbe giustificare l'utilizzo di attrezzature di tranciatura dedicate o un processo di taglio laser qualificato. Confermare il metodo proposto con il produttore, anziché considerarli intercambiabili.
Il taglio laser utilizza energia termica localizzata. Quando si valuta questo processo per un pezzo sottile in rilievo, è necessario includere la condizione del bordo e la distorsione nell'ispezione di prova; non approvare il processo basandosi unicamente sulla precisione del contorno.
Sostenete il pezzo grezzo e controllate gli scarti durante il taglio. Ispezionate entrambi i lati del bordo finito per verificare la presenza di bave, strappi, pieghe indesiderate e danni alle linguette strette. Stabilite i limiti di accettazione prima della prova, specificando quali bordi saranno sottoposti a ulteriore finitura.
Gli angoli interni meritano particolare attenzione. Gli intagli acuti possono aumentare le sollecitazioni locali, quindi è consigliabile utilizzare i raggi di curvatura o gli elementi di scarico specificati nel disegno, anziché lasciare una terminazione a fessura incontrollata. Ciò è particolarmente importante quando l'elemento si trova in prossimità di una linguetta di fissaggio o di un'altra area soggetta a carichi ripetuti.
Utilizzare attrezzature e dispositivi di protezione individuale adeguati per la manipolazione di lamiere taglienti. Rimuovere le schegge prima di spostare il pezzo grezzo alla stazione di formatura o assemblaggio.
L'acciaio inossidabile può ritornare alla sua forma originale dopo la piegatura, e la risposta varia in base al grado, allo spessore e alle condizioni del materiale. Controllare il pezzo dopo lo scarico. Un profilo che si adatta a un dispositivo di fissaggio solo quando è bloccato non dimostra la geometria richiesta allo stato libero.
Definire gli utensili e le compensazioni tramite una prova rappresentativa. Non applicare un raggio di curvatura minimo universale o un angolo di sovracurvatura a ogni lamina goffrata. Il materiale selezionato e la finitura finale devono essere valutati congiuntamente.
Sostenete le ampie superfici curve con utensili adatti al profilo desiderato. In corrispondenza di una linea di piega, valutate se un appiattimento locale del motivo in rilievo sia accettabile e come tale area verrà ispezionata. Distinguete un'area di contatto intenzionale con l'utensile da uno schiacciamento accidentale in altre parti del pannello.
Gli acciai inossidabili austenitici si induriscono durante la deformazione a freddo. Evitare di piegare ripetutamente lo stesso pezzo di prova avanti e indietro per ottenere l'accoppiamento desiderato. Una volta stabilita la regolazione, verificarla su un nuovo pezzo grezzo realizzato seguendo la sequenza prevista.
Un foro può essere corretto nella lastra piana, ma trovarsi in una posizione errata dopo la formatura del materiale circostante. Definire se la sua posizione critica viene misurata nella lastra piana o nel pezzo finito.
Qualora il foro venga praticato prima della formatura, verificarne successivamente la posizione e la forma. Qualora venga praticato in un secondo momento, prevedere un metodo affidabile per posizionare e supportare il pezzo formato. Nessuna delle due sequenze deve essere approvata senza averne verificato l'accessibilità e la ripetibilità.
Per i fori flangiati, la qualità del bordo tagliato e le precedenti lavorazioni a freddo influiscono sul rischio di cricche sui bordi. Esaminare la forma effettiva anziché approvarla basandosi unicamente sul diametro originale del foro.
Indicare nel disegno di assemblaggio eventuali rinforzi specificati, aree di contatto delle rondelle o staffe di montaggio separate. Non utilizzare il dispositivo di fissaggio per forzare l'allineamento di una linguetta formata in modo errato durante il controllo di accettazione.
La lavorazione dei bordi modifica la geometria del componente e potrebbe richiedere materiale aggiuntivo. Sceglietela prima di finalizzare il contorno di taglio, soprattutto dove la protezione confina con un tubo flessibile, un cablaggio o un'area di accesso per la manutenzione.
| Dettaglio del bordo | Cosa definire | Cosa controllare sul campione |
|---|---|---|
| Bordo rifilato e sbavato | Contorno rifinito, bava ammessa e condizione del bordo richiesta | Nessuna scheggiatura o spigoli vivi inaccettabili; le dimensioni rimangono entro i limiti del disegno. |
| Flangia restituita | Altezza della flangia, direzione e raggio interno | Il ritorno non interferisce con le parti adiacenti e non ostacola l'installazione o la rimozione. |
| Bordo ripiegato o orlato | Dettaglio aperto o chiuso, margine di piegatura e busta finita | La piega si adatta al profilo specificato senza crepe o riduzione dello spazio libero richiesto. |
Ripiegare un bordo può fornire protezione e aumentare la stabilità locale. Tuttavia, non è automaticamente la soluzione ideale per ogni lamina o geometria. È necessario valutare la piega con il materiale e gli utensili selezionati e ispezionare il risultato, anziché presumere che la chiusura del bordo lo renda automaticamente accettabile.
Durante la sbavatura, sostenere il materiale sottile ed evitare di rimuovere più metallo di quanto consentito dal processo approvato. L'obiettivo è ottenere la condizione del bordo specificata, non un aspetto eccessivamente arrotondato che alteri le dimensioni del pezzo.
Il profilo corrisponde, ma i fori di montaggio no.Confronta i riferimenti del modello piatto con i riferimenti del pezzo formato. Rivedi la posizione delle pieghe e la sequenza di foratura prima di allargare i fori per adattarli al campione.
Accanto a un elemento tagliato compare una crepa.Esaminare il bordo originale, il raggio locale e la storia della formatura. Un foglio più spesso non è una diagnosi; stabilire se danni da taglio, geometria o l'operazione di formatura hanno contribuito al problema.
Lo scudo si adatta prima che il bordo venga ripiegato, ma non dopo.Ricontrollare il margine di finitura e l'ingombro finale. Conservare sia un'ispezione intermedia che un'ispezione finale qualora l'operazione di bordo modifichi una dimensione critica.
Il pezzo si adatta al dispositivo di fissaggio, ma si muove quando viene rilasciato.Esaminare la forma a stato libero e la compensazione di formatura. Definire il vincolo di assemblaggio consentito anziché basarsi su una forza di serraggio non documentata.
Conservare il campione approvato con le specifiche del materiale, la revisione del grezzo e la sequenza di formatura. Registrare il metodo di taglio, i riferimenti degli utensili, il trattamento dei bordi e i dati di ispezione che lo hanno prodotto.
Per l'approvazione della produzione, verificare più di un singolo campione regolato manualmente. Utilizzare la quantità di prova concordata e il piano di accettazione per valutare la ripetibilità. Se viene proposta una modifica al materiale o al processo, identificare quali caratteristiche richiedono una nuova revisione.
L'omologazione di fabbricazione e l'omologazione termica hanno scopi diversi. La prima stabilisce che il componente può essere realizzato secondo le specifiche. La seconda verifica che la schermatura installata fornisca la protezione richiesta in base all'utilizzo previsto. Un pannello pulito e dimensionalmente corretto non sostituisce i test termici e di durata pertinenti.
Sì. BSTFLEX offre lamiere di acciaio inossidabile goffrate e formabili per queste operazioni. È fondamentale qualificare il metodo di taglio e formatura in base allo spessore, al modello e alla geometria del pezzo scelti, anziché presumere che ogni processo di lavorazione di lamiere sottili dia lo stesso risultato.
Utilizzare la sequenza che soddisfa in modo affidabile i requisiti del pezzo finito. I fori pretagliati devono essere controllati dopo la formatura; i fori realizzati successivamente richiedono un posizionamento preciso e il supporto del pezzo sagomato.
No. Specificare il bordo in base alla movimentazione, ai componenti adiacenti, allo spazio disponibile e alla fattibilità produttiva. L'orlo è un'opzione, non un requisito universale.
Può essere utile per una valutazione preliminare dell'idoneità del prototipo, ma l'approvazione della produzione dovrebbe riguardare il processo produttivo effettivo. Documentare i limiti della valutazione del prototipo e testare separatamente il processo produttivo proposto.
BSTFLEX forniscelamiera barriera termica in acciaio inossidabilecon opzioni di goffratura standard e personalizzate. La fornitura di fogli e la realizzazione di componenti su disegno possono essere discusse in base alle esigenze del progetto.
Inviare i disegni del grezzo e del pezzo finito, se disponibili, insieme al tipo di acciaio inossidabile, allo spessore, al riferimento del modello e alla quantità del campione. Evidenziare le piegature critiche, le aree di fissaggio e i dettagli dei bordi in modo che siano inclusi nella revisione.
Invia il disegno del tuo scudo termico a BSTFLEXPer una richiesta di informazioni su materiali e lavorazioni. Specifica se hai bisogno di lamiere per la tua officina, di pezzi grezzi tagliati o di un componente finito e sagomato.
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
tel/Whatsapp : 0086-15856303740
e-mail : sales@bstbraidedsleeve.com
Skype : vanesa-cheng